
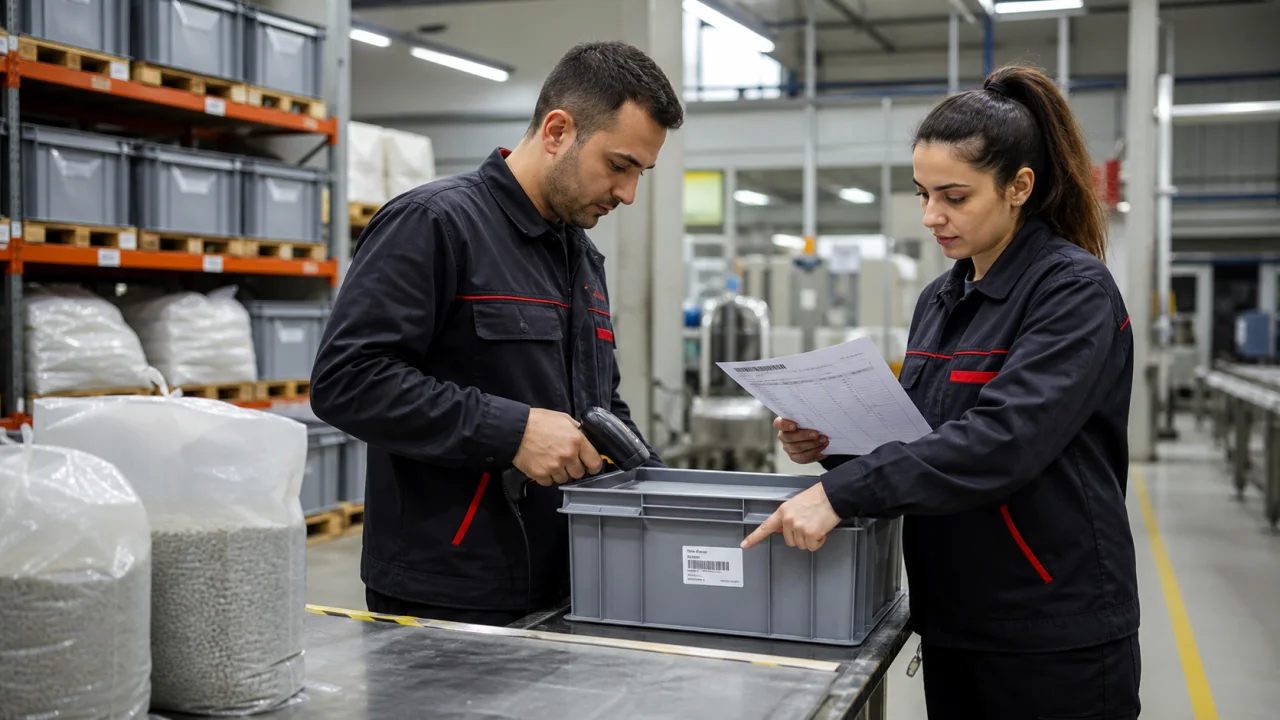
Kalite kontrol, yalnız üretim bittiğinde yapılan son ürün ayıklaması değildir. Hammadde kabulünden sevkiyata kadar doğru noktalara yerleştirilen kontroller, hatalı malzemenin üretime girmesini, ayar hatasının bütün seriye yayılmasını ve yanlış ürünün müşteriye gitmesini önler. Her işletmenin ürününe göre kontrol ölçütleri değişir; fakat kontrolün zamanı, sorumlusu, kaydı ve uygunsuzlukta verilecek karar açık olmalıdır.
Kalite Kontrol, Hatanın Sonraki Aşamaya Geçmesini Önleyecek Yerde Yapılır
Önleyici olur
Girdi ve ilk parça kontrolleri, hata büyümeden önce üretimi doğru koşula döndürür.
Akışı korur
Ara kontroller, uygun olmayan yarı mamulün montaj, paketleme veya sevkiyat aşamasına geçmesini engeller.
Kanıt üretir
Kayıtlı sonuçlar, hangi ürünün ne zaman, hangi ölçütle ve kim tarafından kabul edildiğini gösterir.
Son Kontrol Müşteriye Giden Hatayı Yakalayabilir; Kök Kayıpları Tek Başına Önleyemez
Örneğin yanlış lotta gelen hammadde ilk girişte ayıklanmazsa kesim, işleme, montaj ve paketleme sonunda bulunan kusur çok daha yüksek yeniden işleme ve fire yaratır. Bu nedenle kontrol noktası, riskin ilk görünür olduğu operasyonun önüne konmalıdır. Son kontrol ise önceki kapıların yerine geçmez; müşteriye çıkacak ürünün son doğrulamasıdır.
Üretimde Kurulması Gereken 6 Kalite Kontrol Noktası
Aşağıdaki kapılar bütün işletmelere aynı formda uygulanacak bir standart değildir. Ürün riski, yasal yükümlülük, müşteri şartı, üretim yöntemi ve maliyet etkisine göre uyarlanmalıdır. Ancak her kapıda kontrolün kapsamı ve karar akışı yazılı olmalıdır.
Mal kabul ve giriş kalite
Hammadde veya satın alınan parça depoya kabul edilmeden önce
Yanlış malzeme, yanlış lot, eksik belge veya şartname dışı girdinin üretime girmesi
Malzeme kodu, miktar, lot veya seri, fiziksel hasar, sertifika ve teknik şartnameye göre kritik ölçütler.
Depo sorumlusu ile kalite sorumlusu; teknik kabul gerekiyorsa ilgili üretim veya mühendislik yetkilisi.
Mal kabul belgesi, kontrol formu, fotoğraf veya test sonucu, lot kaydı ve kabul kararı.
Uygunsuz malzeme kullanılabilir stoktan ayrılır; karantina konumuna alınır, tedarikçiye bildirim veya iade kararı kayda bağlanır.
İlk parça onayı
Yeni üretim emri, kalıp veya takım değişimi, ayar değişikliği ve uzun duruş sonrası
Yanlış ayarın çok sayıda ürüne aynı hatayı taşıması
İlk üretilen parçanın ölçüsü, görünümü, fonksiyonu, reçetesi, makine ayarı ve gerekiyorsa numunesi.
Operatör üretir; yetkili kalite kontrolör veya tanımlı üretim sorumlusu onay verir.
İlk parça formu, ölçüm sonucu, ayar değeri, onaylayan kişi, tarih ve üretim emri bağlantısı.
Onay yoksa seri üretime geçilmez. Ayar düzeltilir, yeni numune hazırlanır ve yeniden kontrol edilir.
Proses içi kontrol
Üretim devam ederken ürün, süre veya parti bazında tanımlanan sıklıkta
Aşınma, sıcaklık, malzeme değişimi veya operasyondaki sapmanın geç fark edilmesi
Kritik ölçü, görsel kusur, makine parametresi, sağlam ürün oranı, fire ve örnekleme planına göre test sonucu.
Operatör kendi kontrolünü yapar; kalite ekibi planlanan örneklemeyi ve bağımsız doğrulamayı yürütür.
Operasyon kontrol formu, ölçüm cihazı sonucu, saat veya parti bilgisi, uygunsuzluk kodu ve üretim emri kaydı.
Sapma görüldüğünde son kabul edilen kontrol noktasından itibaren etkilenen miktar belirlenir; üretim durdurma, ayar veya ayıklama kararı verilir.
Operasyonlar arası kontrol
Parça bir sonraki operasyona, fason sürece veya montaja devredilmeden önce
Önceki aşamadaki kusurun sonraki işlemle gizlenmesi veya yeniden işleme maliyetinin büyümesi
Bir önceki operasyonun kabul durumu, miktar, yarı mamul etiketi, lot veya seri bağlantısı ve transfer koşulu.
Devreden operasyon sorumlusu ile teslim alan operasyonun yetkilisi; gerektiğinde kalite kontrolör.
Operasyon tamamlanma kaydı, yarı mamul transfer belgesi, kalite sonucu ve red veya tamir ayrımı.
Kabul edilmeyen yarı mamul sonraki operasyona gönderilmez. Tamir, yeniden işleme, hurda veya şartlı kullanım kararı yetkili onayına bağlanır.
Son ürün ve paketleme kontrolü
Üretim emri kapatılmadan ve mamul stoğa alınmadan önce
Eksik montaj, yanlış varyant, görünür kusur veya hatalı paketlemenin stokta sağlam ürün gibi görünmesi
Ürün fonksiyonu, görünüm, ölçü, adet, varyant, paket içeriği, etiket ve müşteri veya ürün şartnamesi.
Kalite kontrol ekibi; paketleme ve mamul depo sorumluları kendi teslim kontrollerini tamamlar.
Nihai kontrol sonucu, kabul edilen miktar, ret veya tamir miktarı, paketleme kontrolü ve mamul giriş kaydı.
Kabul edilen miktar mamul stoğa alınır. Ret ve tamir miktarı ayrı stok durumunda tutulur; üretim emri gerçek sonuç netleşmeden kapatılmaz.
Sevkiyat öncesi doğrulama
Ürün müşteriye, bayiye veya dağıtım noktasına yüklenmeden hemen önce
Doğru üretilen ürünün yanlış müşteriye, eksik miktarla veya yanlış belge ve etiketle gönderilmesi
Sipariş numarası, ürün ve varyant, miktar, koli veya palet, lot veya seri, sevk adresi, etiket ve belge eşleşmesi.
Sevkiyat ve depo sorumlusu; müşteri veya sektörel şart varsa kalite birimi son doğrulamaya katılır.
Toplama ve yükleme listesi, irsaliye, seri veya lot eşleştirmesi, paket kontrolü ve teslim kaydı.
Uyuşmayan ürün yükleme alanından ayrılır. Belge veya ürün düzeltildikten sonra ikinci doğrulama yapılmadan sevkiyat tamamlanmaz.
Kontrol Planında Cevabı Yazılı Olması Gereken 6 Soru
Ne kontrol edilecek?
Kritik ölçü, görünüm, fonksiyon, miktar, etiket, belge veya güvenlik gereği açık yazılmalı.
Ne zaman ve ne sıklıkta?
Her kabulde mi, her vardiyada mı, takım değişiminde mi, belirli miktarda mı yapılacağı belirlenmeli.
Kim yapacak?
Operatör, kalite kontrolör, depo, üretim sorumlusu veya müşteri onayının rolü karışmamalı.
Hangi araç ve ölçüte göre?
Teknik resim, numune, tolerans, kontrol talimatı, ölçüm cihazı veya örnekleme planı erişilebilir olmalı.
Sonuç nereye kaydedilecek?
Üretim emri, kalite formu, lot kaydı veya dijital kontrol kaydı üzerinden aynı ürünle ilişkilendirilmeli.
Uygunsuzlukta ne olacak?
Durdurma, ayırma, ayıklama, tamir, iade, şartlı kabul ve yeniden kontrol kararının sahibi net olmalı.
Uygunsuz Ürün İçin Karar, Ürün Sonraki Aşamaya Geçmeden Verilmeli
“Kontrol edildi” kaydı tek başına yeterli değildir. Sonucun kabul, şartlı kabul, ayırma veya yeniden işleme olup olmadığı; etkilenen miktar ve karar yetkilisiyle birlikte görünür olmalıdır.
Kabul
Ölçütler karşılanıyorsa ürün veya malzeme tanımlı sonraki adıma geçer. Kabul kararı ürün, parti veya kontrol sonucu ile izlenebilir olmalıdır.
Şartlı kabul
Kullanım veya müşteri açısından teknik değerlendirme gereken durumlarda karar yalnız yetkili kişi tarafından, hangi koşulla kullanılacağı yazılarak verilir.
Ayır ve incele
Uygunsuz ürün, sağlam stok veya yarı mamulle karışmayacak fiziksel veya sistemsel statüde tutulur. Neden, miktar ve sonraki karar kaydedilir.
Tamir veya yeniden işleme
Uygun olan üründe yapılacak işlem, sorumlu ve yeniden kontrol noktası belirlenir. İşlem sonrası ilk kabul sonucu otomatik olarak geçerli sayılmaz.
Bir Ölçü Sapması Görüldüğünde Nasıl İlerlenir?
Sapmayı ayırın
Şüpheli ürün, karışmayı önleyecek fiziksel veya sistemsel statüye alınır.
Etkilenen miktarı bulun
Son kabul edilen kontrolden sonraki üretim, lot, vardiya ve operasyon kapsamı belirlenir.
Kararı verin
Ayar, ayıklama, tamir, yeniden işleme veya ret kararının yetkilisi ve dayanağı kayda alınır.
Yeniden doğrulayın
Düzeltme sonrası ilk parça veya etkilenen ürün yeniden kontrol edilmeden akış normal kabul edilmez.
Uygunsuzluk tekrar ediyorsa yalnız hatalı ürünü ayırmak yeterli değildir. Hatanın neden tekrarlandığını kanıtlarla araştırmak için 5 Neden analizi rehberini kullanabilirsiniz. Kontrol sonucunu doğru ürün, parti veya seriyle bağlamak için de parti ve lot takibi önemlidir.
Kalite Kontrol Listesi: Sahada Başlamadan Önce
Sadece son kontrolde hata aramak
Kusur son üründe bulunduğunda malzeme, işçilik, zaman ve sonraki operasyon maliyeti çoktan oluşmuş olabilir.
Her ürüne aynı yoğunlukta kontrol uygulamak
Kritik riskler ile düşük riskli özellikler ayrılmadığında ekip asıl önemli kontrole yeterli zamanı ayıramaz.
Kontrol sonucu yerine sözlü onay kullanmak
Parti, vardiya, tarih ve sorumlu kaydı yoksa hangi miktarın kabul edildiği sonradan doğrulanamaz.
Uygunsuz ürünü sağlam stokla birlikte tutmak
Fiziksel veya sistemsel ayrım yoksa ret, tamir veya bekleyen ürün yanlışlıkla bir sonraki aşamaya geçebilir.
Aynı uygunsuzluğu yalnız ayıklamak
Ayıklama müşteriye giden hatayı azaltabilir; ancak kaynağı araştırılmazsa aynı kayıp her partide tekrar eder.
Kontrol cihazını ve ölçütü belirsiz bırakmak
Aynı ölçü farklı araç, yöntem veya yorumla değerlendirilirse kontrol sonucu güvenilir olmaz.
Kontrol Sonucu, Üretim Kaydından Ayrı Kalmamalı
Kontrol sonucu; ürün, üretim emri, operasyon, lot veya seri, vardiya, ölçüm sonucu ve karar ile birlikte tutulduğunda üretim ve kalite ekipleri aynı olayı konuşur. Böylece sevkiyat öncesi doğrulama, iade incelemesi ve tekrarlayan hata analizi için farklı dosyalarda bilgi aramak yerine ilgili kayda ulaşılır.
Seri bazında takip gerektiren ürünlerde seri numarası takibi ile lot takibi arasındaki farkı doğru kurmak, kalite kararının hangi fiziksel ürünü etkilediğini netleştirir.
Sık Sorulan Sorular
Kalite kontrolü operatör mü, kalite birimi mi yapar?
İkisi farklı görev üstlenebilir. Operatörün kendi işini tanımlı ölçütlerle kontrol etmesi gerekir; bağımsız kalite kontrol ise kritik özelliklerde doğrulama ve kabul kararını güçlendirir. Yetki dağılımı ürün riskine göre yazılı olmalıdır.
Her üründe yüzde yüz kontrol zorunlu mudur?
Her zaman değildir. Ürün riski, müşteri şartı, süreç kararlılığı ve hata maliyetine göre yüzde yüz kontrol veya örnekleme planı seçilebilir. Kritik özelliklerde örnekleme kararının dayanağı ayrıca tanımlanmalıdır.
İlk parça onayı ne zaman tekrarlanır?
Yeni üretim başlangıcı yanında kalıp, takım, ayar, malzeme, program veya operatör değişimi gibi sonucu etkileyebilecek durumlarda da tekrarlanabilir. İşletme bu tetikleyicileri kendi kontrol planında açıkça belirtmelidir.
Uygunsuz ürün bulunduğunda üretim mutlaka durur mu?
Uygunsuzluğun türü, etkilediği miktar ve güvenlik veya müşteri riski kararı belirler. En azından şüpheli ürün ayrılmalı, etki alanı belirlenmeli ve sonraki üretimin güvenli olup olmadığı yetkili kişi tarafından değerlendirilmelidir.
Kontrol noktalarını üretim emri, stok ve sevkiyat kayıtlarıyla birlikte yönetin
Üretim sürecinde iş emri, malzeme, operasyon ve sonuç kayıtlarının nasıl birbirine bağlandığını üretim emri rehberinde inceleyin.