
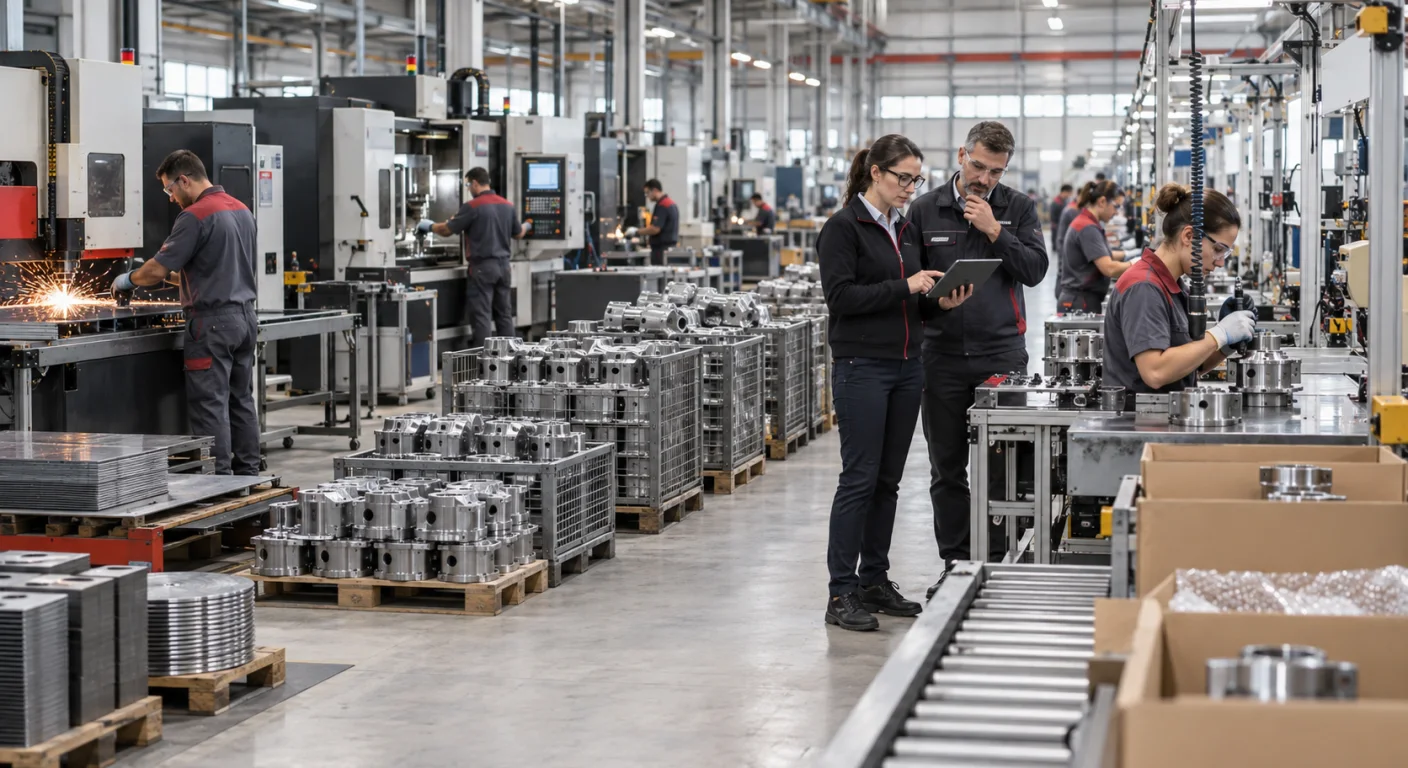
Üretimde darboğaz, bir hattın veya üretim sisteminin toplam çıkışını sınırlayan makine, operasyon, personel, malzeme ya da karar noktasıdır. Darboğaz çoğu zaman önünde biriken yarı mamul, arkasında iş bekleyen istasyonlar ve tekrarlayan termin gecikmeleriyle kendini gösterir. Ancak yalnız en yavaş makineye bakmak doğru noktayı bulmak için yeterli değildir.
Darboğaz Neden Bütün Üretim Hattını Yavaşlatır?
Yarı mamul ve kuyruk büyür
Önceki operasyonlar hızlı görünür; fakat ürettikleri parçalar bir sonraki aşamaya geçemeden stokta bekler.
İstasyonlar iş bekler
Sonraki operasyonların kapasitesi olsa bile yeterli ürün gelmediği için hattın toplam çıkışı artmaz.
Bu nedenle tek tek makinelerin yüksek kullanım oranı değil, ürünün bütün akış boyunca ne kadar düzenli ilerlediği önemlidir. Darboğazın önünde kontrolsüz üretim yapmak toplam çıkışı artırmadan yarı mamulü ve teslim süresini büyütebilir.
Üretimde Darboğazın Belirtileri Nelerdir?
Aynı noktada yarı mamul birikir
Önceki operasyon üretmeye devam ederken parçalar belirli bir makine veya iş merkezinin önünde bekler.
Kuyruk süresi işlem süresini aşar
Ürün birkaç dakikalık işlem için saatlerce veya günlerce sıra bekler.
Terminler aynı operasyonda gecikir
Farklı ürün ve siparişlerde gecikme sürekli aynı iş merkezinden sonra görünür hâle gelir.
Kaynak sürekli yüksek yükte çalışır
Diğer istasyonlarda boşluk varken belirli makine, kalıp, ekip veya personel devamlı doludur.
Sonraki operasyon malzeme bekler
Darboğazın sonrasındaki istasyon beslenemediği için zaman zaman boş kalır veya düzensiz çalışır.
Acil iş sırası sürekli değişir
Kuyruğu eritmek için plan bozulur; öncelik değişiklikleri hazırlık kaybını ve beklemeyi daha da artırır.
Kesim Hızlıyken Sipariş Neden Yine Gecikiyor?
Aşağıdaki değerler yöntemi göstermek için hazırlanmış örnek bir günlük üretim senaryosudur. Hattın günlük talebi 100 parçadır. Kesim ve işleme daha fazla ürün çıkarsa da montaj yalnız 80 parçayı tamamlayabildiği için hattın çıkışı montajla sınırlanır.
Kesim
Sonraki işlemi gereğinden hızlı besliyor.
İşleme
Montaj önündeki birikimi büyütüyor.
Montaj
Hattın çıkışını sınırlayan darboğaz.
Paketleme
Montajdan ürün gelmesini bekliyor.
Darboğaz Nasıl Tespit Edilir?
Gözlemle
İşin sahadaki gerçek akışını izleyin. Hangi noktada kuyruk oluştuğunu, hangi istasyonun malzeme beklediğini ve önceliklerin nerede değiştiğini görün.
Ölç
Operasyon bazında giriş, sağlam çıkış, çevrim süresi, bekleme, duruş, kuyruk miktarı ve mevcut kapasite yükünü aynı dönem için kaydedin.
Doğrula
Tek günlük arıza veya geciken malzemeyi kalıcı darboğaz sanmayın. Farklı vardiya, ürün ve siparişlerde aynı kısıtın tekrar edip etmediğini kontrol edin.
İyileştir
Önce mevcut kaynağın kayıp zamanını azaltın; hazırlığı öne alın, kaliteyi girişte doğrulayın, işi dengeleyin ve darboğaza kontrollü iş verin.
Yeniden ölç
Kuyruk, günlük çıkış ve teslim süresini yeniden karşılaştırın. İyileştirme sonrasında darboğazın başka bir operasyona taşınabileceğini hesaba katın.
Her Kuyruk Kalıcı Darboğaz Değildir
Bir arıza, geciken malzeme, kalite blokesi veya acil sipariş kısa süreli yığılma oluşturabilir. Kalıcı darboğaz ise normal çalışma koşullarında ve farklı siparişlerde tekrar eden, sistemin çıkışını sürekli sınırlayan noktadır. Bu nedenle tek bir vardiyanın fotoğrafıyla yatırım kararı verilmemelidir.
Darboğaz Yalnız Makine Kaynaklı mı Olur?
Makine veya ekipman
Yetersiz kapasite, uzun ayar, sık mikro duruş, özel kalıp ya da yalnız bir makinede yapılabilen işlem.
İş gücü ve yetkinlik
Yalnız belirli personelin yapabildiği iş, dengesiz görev dağılımı, vardiya eksikliği veya standart işin olmaması.
Malzeme ve kalite
Eksik malzeme, geç kalite onayı, uygunsuz parça, yeniden işleme veya darboğaza hatalı ürün gönderilmesi.
Planlama kuralı
Aynı anda fazla iş açılması, sık öncelik değişimi, büyük parti, yanlış ürün sırası veya gerçek kapasitenin üzerinde yükleme.
Dış süreç
Fason işlem, tedarikçi, laboratuvar, müşteri onayı veya sevkiyat penceresi nedeniyle akışın kesilmesi.
Üretimde Darboğaz Nasıl Azaltılır?
İlk çözüm her zaman yeni makine almak değildir. Önce mevcut kısıtın zamanını gerçekten üretime ayırıp ayırmadığınızı, önüne hatalı veya plansız iş gelip gelmediğini ve önceki operasyonların kuyruğu kontrolsüz büyütüp büyütmediğini inceleyin.
Darboğazın zamanını koruyun
Malzeme, çizim, takım, kalıp ve operatör darboğaz boş kalmadan hazır olsun. Mola ve vardiya geçişleri kontrollü planlansın.
Hatalı işi darboğaza göndermeyin
Giriş kalite kontrolünü kısıttan önce yapın. Darboğazda işlenen hatalı ürün yalnız malzeme değil, geri kazanılamayan sınırlı zamanı da tüketir.
İş salımını sınırlayın
Önceki operasyonların yalnız daha fazla üretmesine izin vermek kuyruğu büyütür. Hatta darboğazın tüketebileceği hızda iş bırakın.
Hazırlık ve değişim kaybını azaltın
Benzer ürünleri uygun sıraya alın; takım, reçete ve programı makine durmadan önce hazırlayın. Büyük partinin stok etkisini ayrıca değerlendirin.
Uygun işleri başka kaynağa aktarın
Alternatif makine, paralel istasyon, vardiya desteği, çapraz eğitim veya kontrollü fason seçeneğini kalite ve maliyetle birlikte değerlendirin.
Yatırım kararını veriye bağlayın
Fazla mesai ve süreç iyileştirmesi sonrasında kısıt devam ediyorsa ek makine yatırımını talep, kullanım ve toplam akış etkisiyle doğrulayın.
Bütün Makineleri %100 Dolu Tutmak Akışı İyileştirmeyebilir
Darboğazdan önceki istasyonları sürekli çalıştırmak yerel verimliliği yüksek gösterebilir; fakat sınırlı kaynak bu işi tüketemiyorsa yarı mamul, alan ihtiyacı ve takip yükü artar. Amaç her kaynağı aynı anda dolu tutmak değil, müşteri siparişinin hattın tamamından dengeli geçmesini sağlamaktır.
Darboğaz Analizi İçin Hangi Veriler Tutulmalı?
Kuyruk miktarı
Operasyon önünde bekleyen iş emri, adet veya standart süre.
Kuyruk ve bekleme süresi
İşin hazır olduğu an ile operasyona başladığı an arasındaki süre.
Gerçek çevrim süresi
Başlangıç-bitiş kayıtlarından ürün ve operasyon bazında gerçekleşen süre.
Sağlam çıkış
Saat, vardiya ve gün bazında bir sonraki operasyona aktarılabilen miktar.
Duruş ve hazırlık
Arıza, ayar, malzeme, kalite, operatör ve planlama kaynaklı kayıp zaman.
Yük ve termin etkisi
Açık işlerin kaynak takvimindeki yükü ve sipariş teslim tarihine etkisi.
Bu veriler yalnız dönem sonu raporunda değil, iş emri ve operasyon gerçekleşmeleri sırasında oluşmalıdır. Üretim emrinin sahadaki kayıt yapısını üretim emri rehberinde; planlanabilir kapasitenin nasıl hesaplandığını üretim kapasitesi hesaplama yazısında inceleyebilirsiniz. Duruş ağırlıklı bir sorun varsa ayrıca plansız duruş nedenlerini ayırmak gerekir.
Sık Sorulan Sorular
En yavaş makine her zaman darboğaz mıdır?
Hayır. Yavaş görünen makine talebi karşılıyor olabilir. Darboğaz, ilgili ürün akışında toplam çıkışı ve teslim süresini gerçekten sınırlayan kaynaktır.
Darboğaz zaman içinde değişebilir mi?
Evet. Ürün karması, sipariş yükü, vardiya, arıza, yatırım veya yapılan iyileştirme kısıtı başka bir operasyona taşıyabilir. Bu nedenle yeniden ölçüm gerekir.
Fazla mesai darboğazı çözer mi?
Kısa süreli kapasite açığını azaltabilir; fakat hazırlık, kalite, malzeme veya planlama sorunu devam ediyorsa kalıcı çözüm olmaz ve maliyeti yükseltebilir.
OEE tek başına darboğazı gösterir mi?
OEE ekipmanın kullanılabilirlik, performans ve kalite kaybını gösterir. Darboğaz kararında bunlara ek olarak kuyruk, iş yükü, ürün rotası ve hattın toplam çıkışı birlikte değerlendirilmelidir.
Akışı Gerçek Kapasiteyle Birlikte Değerlendirin
Lean Enterprise Institute, kısıtı sistemin daha fazla çıktı üretmesini engelleyen sınırlayıcı nokta olarak ele alır. Microsoft'un sonlu kapasite planlama açıklamaları da mevcut kapasite rezervasyonlarının hesaba katılmadığı planlarda kaynakların aşırı yüklenebileceğini ve teslim tarihlerinin gerçekçi olmayabileceğini gösterir.
Bu makaledeki hat değerleri yöntemi göstermek için hazırlanmış örnek senaryodur; gerçek yatırım ve vardiya kararları işletmenin doğrulanmış süre, talep, kalite ve maliyet verileriyle alınmalıdır.
Üretim akışını iş emri, operasyon ve kapasite verileriyle izleyin
Darboğaz oluşturan iş merkezlerini, bekleyen işleri ve termin etkisini KG Palaimon kapsamında nasıl görünür hâle getirebileceğinizi değerlendirin.